← Ana sayfa
Teknoloji

Teknoloji, yüzey ve kontrol

Bir kalıp gözünün ölçüsünden tabandaki en küçük desene kadar üretim teknolojilerini inceleyin.

3D tarama ve tasarım
01 / 06

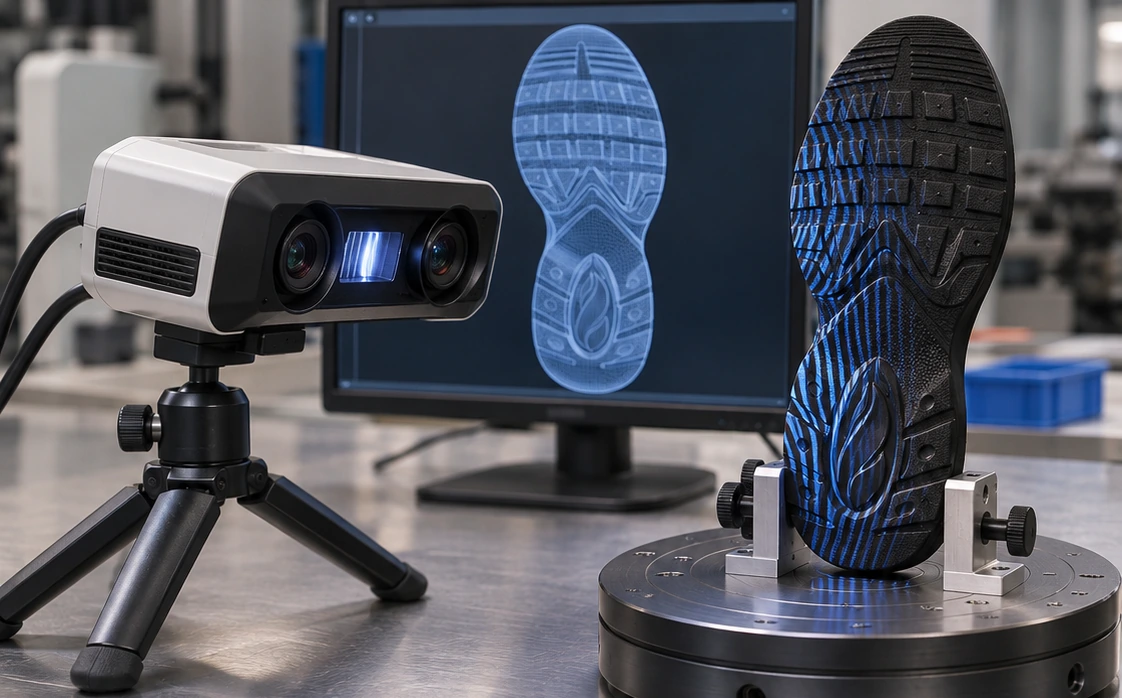
3D tarama ve tasarım

Tarama, numune yüzeyini sayısallaştırır. Referans düzlemleri bu kaydı teknik çizimle aynı konuma getirir.

Burun, bel ve topuk kesitleri ayrı okunur. Nokta bulutundaki aşınma izleriyle tasarım çizgileri ayrıştırılır, ardından sağ ve sol formun uyumu değerlendirilir.

  • Nokta bulutu hizalama
  • Kesit ve eğri kontrolü
Süreç
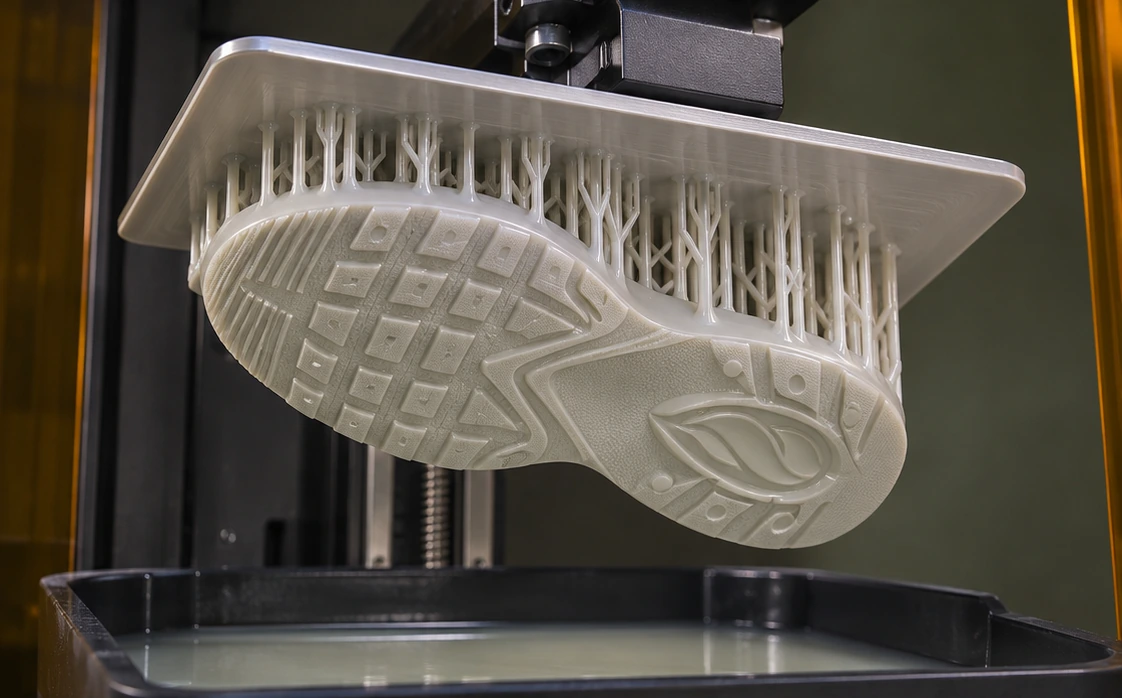
SLA 3D model baskısı
02 / 06

SLA 3D model baskısı

Stereolitografide ışığa duyarlı reçine, ışıkla seçici olarak katılaştırılır.

Baskı yönü katman izlerinin yönünü, desteklerin yerleşimi ise temas izlerinin konumunu etkiler. Destekleri yerleştirirken görünür desenler ve ince kenarlar dikkate alınır.

  • Baskı yönü
  • Destek temas noktaları
Süreç
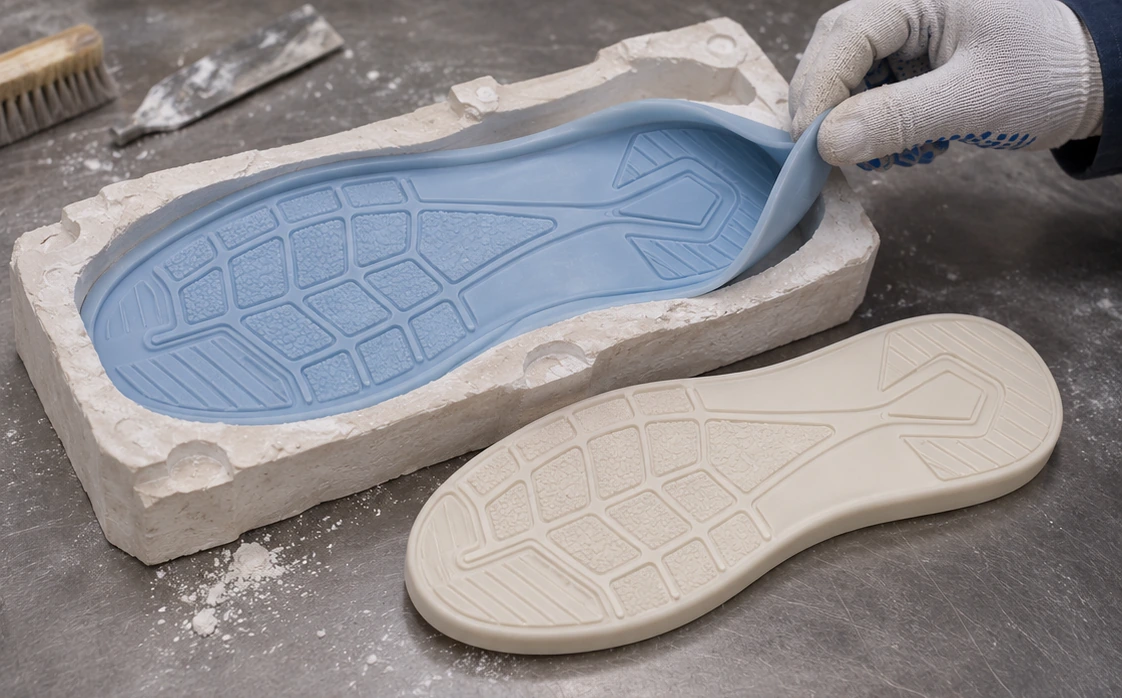
Silikon ve alçı yapımı
03 / 06

Silikon ve alçı yapımı

Esnek silikon, ince kabartmaların negatif izini alır. Alçı bu iz üzerinden daha rijit bir kopya oluşturur.

Derin bir kanalın dibinde kalan hava yüzeyi eksik aktarabilir. Ayırma yönü, hassas kabartmaların silikon sökülürken zarar görmeyeceği biçimde planlanır.

  • Negatif ve pozitif yüzey
  • Hava izi kontrolü
Süreç
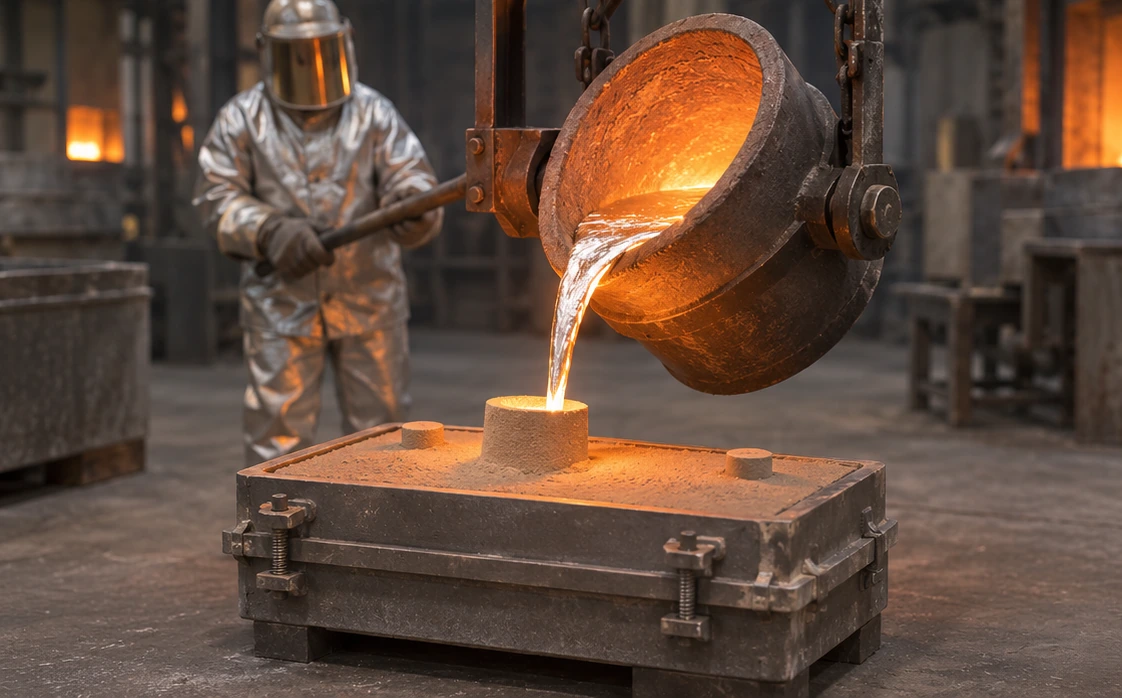
Döküm
04 / 06

Döküm

Dökümde metalin kalıp boşluğunu nasıl doldurduğu ve hangi sırayla katılaştığı birlikte ele alınır.

Besleme yolu ve kesit farkları, dar bölgelerin dolmasını ve daha kalın kısımların soğumasını etkiler. Sonradan işlenecek yüzeylerde talaş payı bırakılır.

  • Besleme ve katılaşma
  • İşleme payı
Süreç
CNC işleme
05 / 06

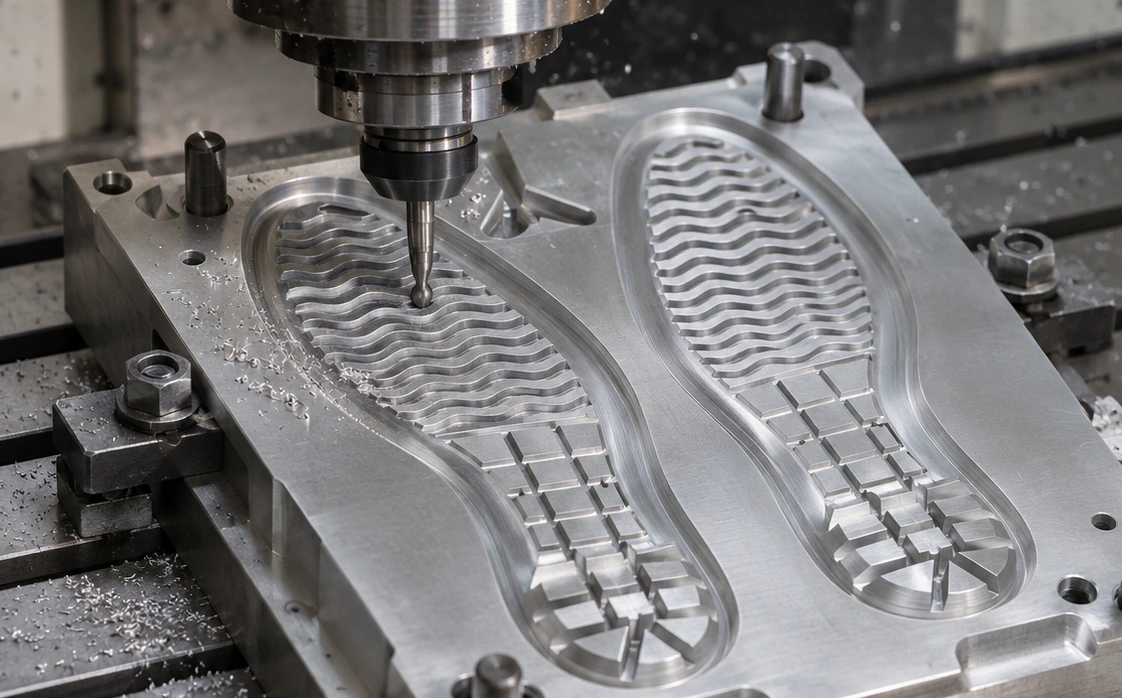
CNC işleme

CAM takım yolu, kesicinin yüzeye hangi yönden yaklaşacağını ve geçişler arasında ne kadar ilerleyeceğini belirler.

Dökümden gelen geometride bağlama ve sıfırlama, deliklerin ve kapanış yüzeylerinin doğru konumda işlenmesini sağlar. Dar iç köşelerde erişilebilen yarıçap kesici çapına bağlıdır.

  • Bağlama ve referans alma
  • Kesici çapı ve takım yolu
Süreç
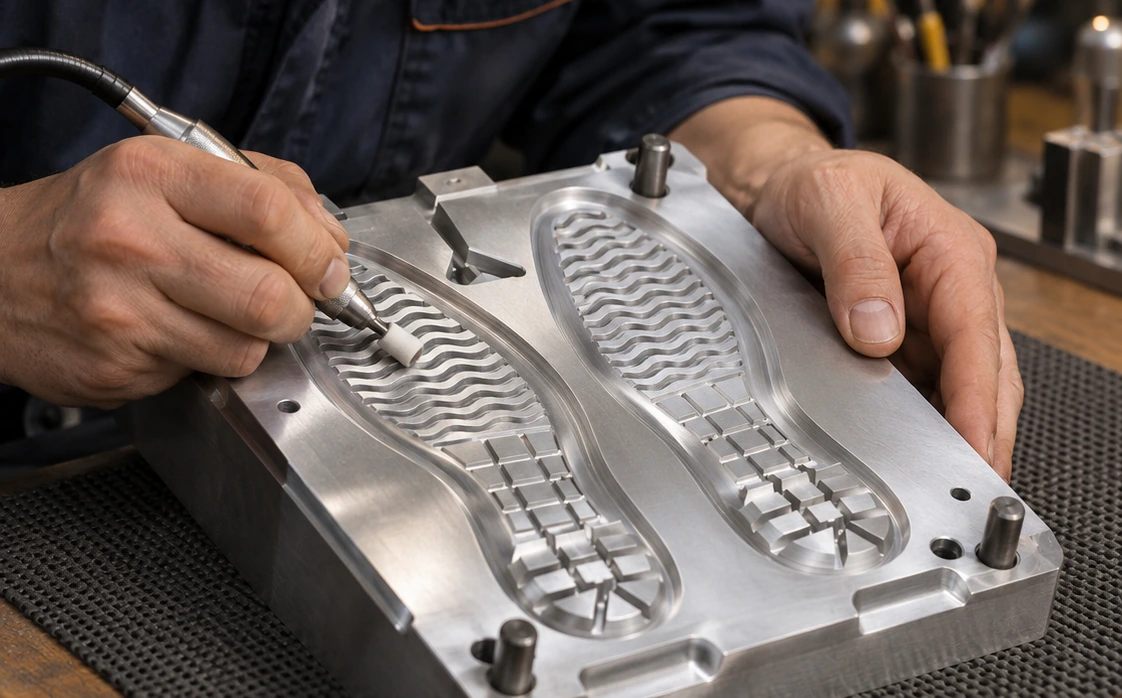
Yüzey ince işçiliği
06 / 06

Yüzey ince işçiliği

El ile tesviye ve seçici polisaj, işlem izlerini giderirken desenin keskinliğini koruyacak biçimde uygulanır.

Yanal ışık, ince çizgilerin ve geçişlerin okunmasını kolaylaştırır. Kabartmanın tepesini yuvarlamamak için desen yüzeyi ile düz kenar ayrı araçlarla işlenebilir.

  • Seçici polisaj
  • Desen kenarı kontrolü
Süreç

Aklınızda bir model mi var? Birlikte inceleyelim.

Projenizi başlatın